Comment choisir la bonne virole de tuyau hydraulique en 2026 ?
Choisir le bon virole de tuyau hydraulique se résume à quatre facteurs : le type de tuyau, la pression de fonctionnement, la compatibilité des fluides et si votre assemblage nécessite un parage. Une virole mal adaptée est la principale cause de défaillance des flexibles hydrauliques (il ne s'agit pas de flexibles usés, ni de raccords défectueux) et représente environ 23 % des temps d'arrêt imprévus des systèmes hydrauliques dans les environnements industriels. Faire la sélection dès le départ élimine les fuites, prévient les explosions et prolonge la durée de vie de l'assemblage de 30 à 50 % par rapport aux composants génériques ou mal spécifiés.
Embouts de tuyaux hydrauliques (aussi appelé Manchons de tuyaux hydrauliques ) sont des colliers métalliques sertis autour du couvercle extérieur d'un tuyau hydraulique pour verrouiller la tige du raccord à l'intérieur du corps du tuyau. Ils ne sont pas interchangeables selon les marques de tuyaux, les tailles de tuyaux ou les séries de raccords. Ce guide passe en revue chaque variable de sélection (matériau, norme, taille, spécifications de sertissage et application) pour aider les ingénieurs, les équipes d'approvisionnement et les professionnels de la maintenance à prendre des décisions éclairées en 2026.
Qu'est-ce qu'une virole de tuyau hydraulique et comment fonctionne-t-elle ?
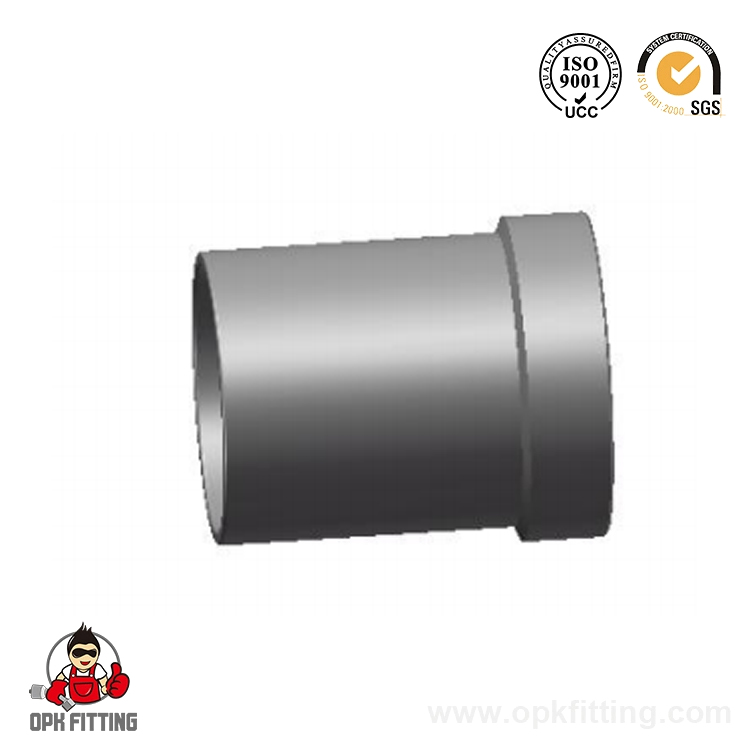
A virole de tuyau hydraulique est un manchon cylindrique usiné avec précision placé sur l'extrémité du tuyau avant le sertissage. Pendant le processus de sertissage, une matrice installée dans une machine de sertissage hydraulique comprime la virole radialement vers l'intérieur, comprimant simultanément le revêtement extérieur du tuyau, la tresse de renfort ou les couches en spirale et le tube intérieur autour de la tige barbelée ou dentelée du raccord. L’interférence mécanique qui en résulte crée un joint haute pression sans fuite, sans adhésifs, pinces ou soudures.
Le principe de fonctionnement dépend d'une déformation plastique contrôlée. Lorsque la paroi de la virole s'effondre sous la pression de sertissage (généralement 40 à 120 tonnes de force selon la taille du tuyau), elle transfère la charge de compression uniformément sur la circonférence du tuyau. Cette compression uniforme est ce qui distingue un assemblage serti de qualité usine d’une connexion par serrage fabriquée sur site. Les pressions nominales d'éclatement sur les assemblages correctement sertis atteignent systématiquement 4 fois la pression de service maximale (selon SAE J517), tetis que les alternatives de type pince dépassent rarement 2 à 2,5 fois les facteurs de sécurité.
Figure 1 : Comparaison des facteurs de sécurité entre l'éclatement et la pression de service pour toutes les méthodes de terminaison de flexible. Les ferrules de tuyaux hydrauliques correctement serties atteignent la marge de sécurité la plus élevée à 4:1, répondant aux exigences SAE J517. Cet avantage est plus prononcé dans les applications à cycle élevé et à haute pression où les alternatives réutilisables ou de type pince introduisent un risque de défaillance inacceptable.
La géométrie de la virole (diamètre interne, épaisseur de paroi et longueur) est conçue comme un ensemble assorti avec une construction de tuyau et une série de raccords spécifiques. Le mélange de composants provenant de différents ensembles appariés, même lorsqu'ils semblent dimensionnellement similaires, introduit une géométrie de sertissage incontrôlée qui compromet à la fois la résistance à l'arrachement et la rétention de pression. C'est pourquoi chaque personne crédible Fabricant de virole hydraulique fournit des tableaux de spécifications de sertissage plutôt que des tableaux de dimensionnement génériques.
Types de ferrules de tuyaux hydrauliques : Skive ou Non-Skive
La classification la plus fondamentale dans virole de tuyau hydraulique La sélection consiste à savoir si l'assemblage nécessite un biseautage - le retrait du revêtement extérieur du tuyau avant l'insertion du raccord. Cette distinction régit le temps d'assemblage, les exigences en matière d'outillage et les constructions de tuyaux autorisées pour chaque type de virole.
Viroles Skive
Les ferrules Skive nécessitent que le revêtement extérieur du tuyau soit dénudé sur une longueur définie - généralement 10 à 25 mm en fonction du diamètre du tuyau - exposant la tresse métallique ou le renfort en spirale avant l'insertion du raccord. La virole se sert ensuite directement sur le renfort exposé, offrant ainsi un contact mécanique maximal. Cette approche est standard pour Ensemble de flexible hydraulique dans les applications à haute pression (au-dessus de 400 bars) et est obligatoire pour certaines constructions de tuyaux multispires SAE 100R12 et R13. Le compromis est le temps d'assemblage : le biseautage ajoute 2 à 4 minutes par extrémité d'assemblage et nécessite un outil de biseautage dédié, calibré pour l'épaisseur spécifique de la paroi du tuyau.
Embouts non skiables
Embouts non skiables sont conçus pour sertir le revêtement extérieur intact du tuyau, éliminant ainsi complètement l'étape de biseautage. La tige du raccord présente des dentelures ou des barbes agressives qui pénètrent à travers le couvercle et dans le renfort lors du sertissage. Les ferrules non biseautées représentent la majorité des travaux d'assemblage sur site car elles réduisent le temps d'assemblage de 30 à 40 % et nécessitent moins de compétences de l'opérateur. Ils sont entièrement validés pour des pressions allant jusqu'à 420 bars sur des constructions de flexibles appropriées et constituent le choix préféré pour les types de flexibles SAE 100R1, R2, R16 et R17.
Attribut
Virole Skive
Virole non skiante
Temps de préparation de l'assemblage
2 à 4 minutes par fin
Aucune préparation supplémentaire
Capacité de pression maximale
Jusqu'à 700 bars
Jusqu'à 420 bars
Compétence d'opérateur requise
Plus haut
Inférieur
Types de tuyaux typiques
R9, R12, R13, R15
R1, R2, R16, R17
Adéquation au montage sur site
Modéré
Excellent
Tableau 1 : Principales différences entre les types de ferrules pour flexibles hydrauliques biseautés et non biseautés.
Matériaux de virole hydraulique : acier au carbone, acier inoxydable et au-delà
Sélection de matériaux pour Embouts à sertir hydrauliques est déterminé par trois facteurs : la corrosivité de l'environnement d'exploitation, la compatibilité des fluides de procédé et la plage de température. L'utilisation d'un mauvais matériau dans un environnement marin ou chimique corrosif peut réduire la durée de vie de la virole de plusieurs années à plusieurs semaines.
Acier au carbone (zingué ou nickelé) : Le choix standard pour les applications hydrauliques industrielles et mobiles. Le placage au zinc offre une résistance au brouillard salin jusqu'à environ 200 heures (selon ASTM B117) ; le nickelage prolonge cette durée jusqu'à 500 heures. Convient aux températures de fonctionnement de -40°C à 120°C avec des fluides à base de pétrole.
Viroles hydrauliques en acier inoxydable (304 / 316L) : Requis pour les environnements marins, la transformation des aliments et des boissons, la manipulation de produits chimiques et les applications offshore. Embouts hydrauliques en acier inoxydable en qualité 316L, résistent à des concentrations de chlorure jusqu'à 200 ppm sans corrosion par piqûre et sont conçus pour un service continu à des températures allant jusqu'à 200°C. Le coût supérieur à celui de l'acier au carbone est généralement de 2,5 à 4 fois, mais l'intervalle d'entretien prolongé dans les environnements corrosifs compense largement.
Laiton : Utilisé dans les systèmes pneumatiques et hydrauliques basse pression (généralement inférieure à 50 bars). Les viroles en laiton ne sont pas recommandées pour les applications hydrauliques à haute pression en raison de leur faible résistance à la traction (environ 380 MPa contre 600 MPa pour l'acier au carbone).
Acier inoxydable duplex (2205) : Spécifié pour les environnements sous-marins et riches en chlorures où la norme 316L est insuffisante. Offre 2 fois la limite d'élasticité du 316L avec une résistance à la corrosion équivalente, permettant des sections de paroi plus fines sans sacrifier la pression nominale.
Figure 2 : Radar de performances comparant les viroles hydrauliques en acier au carbone et en acier inoxydable 316L selon cinq critères. L'acier inoxydable domine en termes de résistance à la corrosion, de plage de température et de compatibilité chimique, tandis que l'acier au carbone offre une meilleure rentabilité et une résistance à la traction comparable. Le choix entre eux doit être déterminé par l’environnement de service, et non par le seul coût initial des matériaux.
Normes SAE et DIN : Comprendre le cadre de spécification
Les spécifications des tuyaux hydrauliques et des viroles sont régies par deux organismes de normalisation internationaux dominants : SAE International (Society of Automotive Engineers) et DIN (Deutsches Institut für Normung). Ces normes définissent non seulement les dimensions des ferrules, mais également le système d'assemblage complet : construction du tuyau, pression nominale, diamètre de sertissage et exigences en matière de force d'arrachement. Spécifier une virole en dehors de sa norme validée est une décision technique qui annule la certification de performance de l'assemblage.
Normes clés pertinentes pour Raccords de tuyaux hydrauliques et la sélection de virole comprend :
SAEJ516 : Couvre les raccords de flexibles hydrauliques, y compris les tolérances dimensionnelles et les exigences de pression d'épreuve pour les assemblages à sertir jusqu'à 420 bars.
SAEJ517 : Spécifie les types de flexibles hydrauliques (100R1 à 100R19), leur construction et le facteur de sécurité d'éclatement à la pression de service de 4:1 qui régit les spécifications de sertissage des viroles.
SAEJ1273 : Meilleures pratiques pour l'assemblage de flexibles hydrauliques, couvrant l'installation des viroles, la validation du sertissage et les critères d'inspection.
DIN EN 853 / 857 / 856 : Équivalents européens couvrant les constructions de tresses métalliques et de tuyaux renforcés en spirale, avec les séries dimensionnelles de virole correspondantes.
OIN 8434 : Norme internationale pour les raccords de tubes métalliques, directement référencée lorsque Assemblages de flexibles hydrauliques se connecter aux composants d’extrémité du tube.
Lors de l'approvisionnement auprès d'un Fabricant de virole hydraulique , demandez toujours une documentation confirmant la série de normes par rapport à laquelle la ferrule est validée, et pas seulement la norme selon laquelle elle a été fabriquée. Une virole fabriquée selon les tolérances SAE peut toujours échouer à la validation de l'assemblage si elle n'a pas été testée dans le cadre d'un système serti avec le tuyau et le raccord correspondants.
Sélection du bon Tailles des viroles hydrauliques nécessite de connaître trois mesures : la taille du tiret du tuyau (diamètre intérieur par incréments de 1/16"), la série de tuyaux (qui détermine le diamètre extérieur et l'épaisseur de la paroi) et la série de raccords que vous utilisez. Ces trois variables définissent ensemble le diamètre intérieur (ID), le diamètre extérieur (OD) et la longueur de la virole - dont aucune ne peut être estimée à partir d'une seule mesure.
Référence de taille de virole commune (SAE 100R2 AT — Non-Skive)
Taille du tableau de bord du tuyau
Diamètre intérieur du tuyau (mm)
ID de virole (mm)
Diamètre extérieur de la virole (mm)
Longueur de la virole (mm)
WP maximum (barre)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Tableau 2 : Dimensions représentatives de la virole pour le tuyau SAE 100R2 AT (assemblage sans biseau). Les dimensions réelles varient selon les spécifications de sertissage du fabricant — vérifiez toujours par rapport au tableau de sertissage publié pour votre combinaison spécifique de tuyau et de raccord.
Figure 3 : Progression du diamètre extérieur de la virole selon les tailles de tiret SAE 100R2 AT. La croissance non linéaire du diamètre extérieur reflète l’augmentation combinée de l’épaisseur de la paroi du tuyau et de l’encombrement du renfort à mesure que le diamètre intérieur augmente. Cela signifie que le dimensionnement d'une ferrule en fonction du diamètre intérieur du tuyau seul est insuffisant : la série de tuyaux et le diamètre extérieur doivent tous deux être confirmés pour sélectionner le diamètre extérieur de la ferrule correct pour la matrice de sertissage.
Le processus de sertissage des flexibles hydrauliques : étape par étape
Le Sertissage de flexibles hydrauliques Le processus convertit les composants individuels (tuyau, raccord et virole) en un assemblage sous pression validé. Chaque étape a une tolérance définie ; des erreurs dans n'importe quel composé d'étape et peuvent entraîner des assemblages qui réussissent l'inspection visuelle mais échouent sous les cycles de pression. La séquence suivante s'applique aux assemblages de viroles sans skive, qui représentent la majorité du volume de production en atelier et sur le terrain.
Tuyau coupé à longueur : Utilisez une scie à tuyau ou une fraise rotative dédiée – jamais une meuleuse d’angle ou une scie à métaux, qui génèrent des débris qui contaminent l’assemblage. La face coupée doit être carrée à 1° près pour garantir un positionnement cohérent de la virole.
Placement de la virole : Faites glisser la virole sur l'extrémité du tuyau jusqu'à la profondeur d'insertion correcte indiquée sur la tige du raccord. La bride de la virole doit affleurer ou se trouver à moins de 1 mm de l'extrémité coupée du tuyau.
Insertion du raccord : Insérez la tige du raccord dans l'alésage du tuyau jusqu'au repère d'insertion. La résistance doit être constante : une force excessive indique une taille de raccord incorrecte ; aucune résistance indique un tuyau ou un raccord sous-dimensionné.
Sélection des matrices et configuration de la sertisseuse : Sélectionnez le jeu de matrices correspondant au diamètre extérieur de la virole pour la combinaison spécifique de tuyau et de raccord. Réglez le diamètre de sertissage selon le tableau des spécifications de sertissage du fabricant, et non par estimation visuelle.
Sertissage : Positionner l'ensemble de manière concentrique dans le jeu de matrices et activer la sertisseuse. Le diamètre de sertissage cible doit être atteint à ± 0,1 mm de la valeur spécifiée. Mesurez avec une jauge de diamètre de sertissage dédiée immédiatement après le sertissage.
Contrôle et marquage : Inspectez la ferrule sertie pour en vérifier l'uniformité, confirmez que le diamètre de sertissage est conforme aux spécifications, vérifiez s'il y a des fissures dans la ferrule ou un mauvais alignement des raccords, et marquez l'assemblage avec la date, l'opérateur et le diamètre de sertissage pour la traçabilité.
Figure 4 : Relation entre l’écart du diamètre de sertissage et la résistance à l’arrachement pour un ensemble de flexibles -08 représentatif. La résistance à l'arrachement maximale est obtenue au diamètre de sertissage cible spécifié ; les écarts dans les deux sens – sous-sertissage ou sur-sertissage – réduisent considérablement la force de rétention. Un sous-sertissage de -3 % réduit la résistance à l'arrachement d'environ 80 % par rapport au pic, ce qui explique pourquoi la mesure du diamètre de sertissage n'est pas négociable dans chaque assemblage de production.
Problèmes courants dans l’assemblage de flexibles hydrauliques et comment les éviter
L’analyse sur site des défaillances des flexibles hydrauliques identifie systématiquement une courte liste de causes profondes. Comprendre ces modes de défaillance permet aux équipes d'approvisionnement et de maintenance de mettre en œuvre des contrôles préventifs plutôt que des remplacements réactifs.
Figure 5 : Répartition des causes profondes des pannes sur le terrain des flexibles hydrauliques, sur la base des données de maintenance agrégées. La cause principale (une mauvaise combinaison de ferrules ou de raccords) est entièrement évitable grâce à une correspondance appropriée des composants au stade de la spécification. Ensemble, les deux principales causes (inadéquation des ferrules et diamètre de sertissage incorrect) représentent exactement la moitié de tous les échecs d'assemblage, renforçant l'importance des spécifications de sertissage validées par rapport aux pratiques d'assemblage ad hoc.
Mesures préventives par mode de défaillance
Inadéquation virole/raccord : Mettez en œuvre un système de commande basé sur le numéro de pièce qui relie la taille du tableau de bord des tuyaux, la série de raccords et le numéro de pièce de la virole dans une seule nomenclature. Ne jamais autoriser la substitution sur site de la virole en raison de son apparence ou de son diamètre extérieur approximatif.
Diamètre de sertissage incorrect: Étalonnez les jauges de sertissage au début de chaque quart de travail, enregistrez les diamètres de sertissage pour chaque assemblage et définissez une fenêtre d'acceptation go/no-go de ±0,1 mm autour de la cible spécifiée.
Abrasion du tuyau: Spécifiez des couvercles extérieurs résistants à l'abrasion (classés MSHA ou ISO 6945) dans les environnements de routage avec contact métallique, et installez des protecteurs de manchon aux points de contact.
Incompatibilité des fluides: Faites correspondre le matériau du tube intérieur au fluide de traitement — nitrile (NBR) pour le pétrole, EPDM pour l'eau/glycol, FKM/Viton pour les esters synthétiques et les esters de phosphate — et vérifiez la compatibilité à la température de fonctionnement maximale.
Applications industrielles pour les embouts et manchons de tuyaux hydrauliques
Manchons de tuyaux hydrauliques et les viroles servent d'épine dorsale structurelle aux systèmes d'énergie fluidique dans un large éventail d'industries. Chaque secteur impose des exigences distinctes en matière de pression nominale, de matériau, de propreté et de documentation – et les spécifications de la ferrule doivent répondre à ces exigences aussi précisément que les sélections de tuyaux et de raccords.
Matériel de construction et minier : Applications à cycle élevé et haute pression (250 à 420 bars) dans des environnements abrasifs. Tuyau SAE R2 et R15 avec embouts en acier au carbone, nécessitant souvent des indices de résistance au feu MSHA. Les volumes d'assemblage peuvent atteindre des centaines d'unités par machine et par an en raison des cycles de remplacement par usure.
Pétrole et gaz offshore : Demande d'applications sous-marines et de surface Embouts hydrauliques en acier inoxydable (316L ou duplex) avec traçabilité complète des matériaux et certification d'inspection par un tiers. Les pressions de service peuvent atteindre 700 bars sur les conduites de commande, nécessitant un tuyau multispirale avec des assemblages de virole de type biseauté.
Machines agricoles : Large gamme d'applications, des conduites de retour basse pression (15 à 50 bars) aux circuits d'outils haute pression (280 bars). Les ferrules non biseautées sur les tuyaux SAE R1 et R2 sont standard ; Les revêtements extérieurs résistants aux UV sont de plus en plus spécifiés en raison des cycles d'exposition extérieurs prolongés.
Pharmaceutique et agroalimentaire : Qualité sanitaire Raccords de tuyaux hydrauliques avec des viroles en acier inoxydable 316L, souvent avec des composés de chambre à air conformes à la FDA et une géométrie de joint sans crevasses. La documentation de traçabilité et les certificats de matériaux (3.1 selon EN 10204) sont généralement des exigences contractuelles.
Aéronautique et défense : Les normes MIL-spec ou AS-series s'appliquent, avec des tests de qualification de sertissage rigoureux, notamment l'éclatement, le cycle d'impulsion et la flexibilité à basse température. Les viroles en titane et en nickel fortement allié sont utilisées dans les systèmes hydrauliques des avions où le poids est une contrainte de conception.
Métallurgie et production d'acier : Environnements à haute température (jusqu'à 150°C ambiant) avec fluide résistant au feu (ester phosphate ou eau-glycol). Tuyau de chambre à air FKM avec embouts en acier au carbone nickelé ou en acier inoxydable, conçu pour un service continu à haute température.
Foire aux questions sur les embouts de tuyaux hydrauliques
Q1 : Puis-je réutiliser une virole de tuyau hydraulique après l’avoir retirée ?
Non. Une fois la virole sertie, la déformation plastique est permanente et la géométrie interne est altérée. Tenter de re-sertir une virole usagée ne reproduira pas le profil de sertissage d'origine, ce qui entraînera un assemblage avec une résistance à l'arrachement et une rétention de pression imprévisibles. Les ferrules sont des composants à usage unique ; utilisez toujours une nouvelle virole pour chaque assemblage, y compris la reprise d'une extrémité de tuyau précédemment sertie.
Q2 : Les embouts de flexibles hydrauliques et les manchons de flexibles hydrauliques sont-ils la même chose ?
Oui, les conditions virole de tuyau hydraulique and manchon de tuyau hydraulique faire référence au même composant dans la plupart des contextes. « Virole » est le terme prédominant dans les environnements nord-américains et conformes aux normes SAE, tandis que « manchon » est plus couramment utilisé sur les marchés européens (norme DIN) et sur certains marchés asiatiques. Les deux décrivent le collier métallique cylindrique serti sur l’extrémité du tuyau pour retenir le raccord. Certains fournisseurs distinguent le terme « manchon » comme faisant spécifiquement référence à la gaine de protection extérieure du corps du tuyau. Il est donc utile de confirmer la terminologie lors de la passation de commandes à l'échelle internationale.
Q3 : Comment puis-je savoir si ma ferrule à sertir est sous-sertie ou sur-sertie ?
Le only reliable method is to measure the finished crimp diameter with a calibrated crimp gauge or outside micrometer and compare it against the manufacturer's crimp specification table. Visually, an under-crimped assembly may show the ferrule slightly loose on the hose after crimping. An over-crimped ferrule may show surface cracking on the ferrule wall or visible deformation of the fitting body. Neither visual check is a substitute for dimensional measurement — accept or reject assemblies based on the measured crimp diameter, not appearance alone.
Q4 : Quelle est la différence entre une virole biseautée et une virole non biseautée – et laquelle dois-je choisir ?
Les ferrules Skive nécessitent de dénuder le revêtement extérieur du tuyau avant l'assemblage, assurant ainsi un contact direct entre la ferrule et le renfort métallique. Ils sont préférés pour les pressions supérieures à 420 bars et pour les constructions de tuyaux multispires (R9, R12, R13). Embouts non skiables à sertir sur le couvercle du tuyau intact et conviennent à des pressions allant jusqu'à environ 420 bars sur des tuyaux tressés à un ou deux fils (R1, R2, R16, R17). Pour la plupart des applications en atelier et sur le terrain en dessous de 420 bars, le système sans skive est le choix pratique en raison de son assemblage plus rapide et des exigences moindres en matière de formation des opérateurs. Pour les applications à haute pression ou critiques, confirmez le type correct avec le tableau des spécifications du fabricant de tuyaux et de raccords.
Q5 : Les viroles hydrauliques en acier inoxydable nécessitent-elles des réglages de sertissage différents de ceux de l'acier au carbone ?
Embouts hydrauliques en acier inoxydable nécessitent généralement une force de sertissage plus élevée que les ferrules en acier au carbone de même dimension, car l'acier inoxydable a une limite d'élasticité plus élevée et durcit plus rapidement pendant la déformation. Le diamètre de sertissage cible reste le même (il est déterminé par la construction du tuyau et non par le matériau de la virole), mais la machine à sertir doit être capable de générer une force suffisante sur toute la course. Vérifiez toujours que la capacité nominale de votre équipement de sertissage couvre les applications de viroles en acier inoxydable pour les tailles de tuyaux que vous avez l'intention d'assembler, et reconfirmez les diamètres de sertissage après avoir changé de matériau, car l'étalonnage de la machine peut dériver sous des cycles de charge plus élevés.
Q6 : Puis-je utiliser des ferrules d’un fabricant avec des tuyaux et des raccords d’un autre ?
Ceci est techniquement possible dans certains cas mais comporte des risques importants. Les tolérances de diamètre intérieur de la virole, l'épaisseur de paroi et la longueur sont optimisées dans le cadre d'un système adapté avec un diamètre extérieur de tuyau et une géométrie de tige de raccord spécifiques. Le mélange de composants de différents fabricants sans spécifications de sertissage validées introduit une incertitude quant aux diamètres cibles de sertissage et aux performances d'arrachement. Si une utilisation entre fabricants est inévitable, l'ensemble doit être testé selon la norme SAE ou ISO applicable — test d'éclatement, test d'impulsion et d'arrachement — avant d'être mis en service. Se fier uniquement à la similarité dimensionnelle ne constitue pas une base technique acceptable pour l'approbation.